Email:
 Telephone: +86-13951382065

En tørrkulemølle er en av de minst glamorøse maskinene i et mineralforedlingsanlegg, og ofte en av de mest pålitelige. Det er en roterende sylinder delvis fylt med slipemedier, matet med knust materiale og uten vann, så pulveret forlater møllen klar for klassifisering eller lagring uten å tykne, filtrere eller tørke.
Denne enkelheten er grunnen til at tørrkulefresing fortsatt holder bakken i sement, kalk, kull og en lang rekke ikke-metalliske mineraloperasjoner. Det er også grunnen til at grensene for teknologien er verdt å forstå før du spesifiserer en.
Hva skjer inne i en tørrkulemølle
Materiale kommer inn gjennom matetappen og løftes av det roterende skallet, deretter slippes og falle mot slipemediet. Størrelsesreduksjon kommer fra en blanding av slag og slitasje, og oppholdstiden er lang nok til at produktet ender opp med en ganske bred partikkelstørrelsesfordeling. De fleste tørrmøller bruker en utslippsrist av platetype i bakenden, som lar ferdig pulver forlate raskt i stedet for å bygge seg opp inne i kammeret.
To forhold former resten av kretsen. Den første er fôrfuktighet. Tørrmaling avhenger av at pulveret flyter fritt, så fuktig eller klebrig fôr belegger media og foringer og produksjonen faller raskt bort. Den andre er luft. Uten vann for å absorbere varmen som genereres ved sliping, blir tørrmøller vanligvis ventilert eller luftblåst, med luftstrømmen som fører finstoff ut til en klassifiserer og støvsamler. Få den balansen feil og du ender opp med enten en kvalt mølle eller en støvete plante.
Tørr versus våt kulefresing: forskjellene som betyr noe
De to kretsene ser like ut på et flytskjema og oppfører seg svært forskjellig i drift.
| Aspekt | Tørrkulefresing | Våtkulefresing |
|---|---|---|
| Håndtering av vann og slurry | Ingen | Slurrypumping, fortykning og vanngjenvinning kreves |
| Mate fuktighet | Må holde seg lav; fuktig mating blender mediet | Tåler merkbart høyere fuktighet |
| Utslippsmetode | Plate-type rist i bakenden, tyngdekraft eller luft feid | Overløp eller ristutslipp, som slurry |
| Produktets partikkelstørrelse | Bredere distribusjon, oversliping mulig | Smalere og lettere å kontrollere |
| Nedstrøms trinn | Rett til klassifisering, silo eller pakking | Avvanning, filtrering og tørking før tørr bruk |
| Støv og rengjøring | Støvoppsamling er viktig | Minimalt støv |
| Rapportert kapasitet og effektivitet | Lavere per kraftenhet | Høyere per kraftenhet |
| Typisk passform | Vannknapphet, vannreaktive materialer, tørre sluttprodukter | Høy tonnasje, finmaling, vann tilgjengelig |
Publiserte testarbeid med åpen krets har rapportert at våtsliping gir omtrent 39 % større kapasitet og 26 % høyere effektivitet enn tørrmaling på samme malm. Disse tallene kommer fra spesifikke tester og bør ikke behandles som universelle, men retningen er konsistent: der vann er tilgjengelig, vil en våt krets vanligvis male mer per kilowatt-time. En tørr krets svarer på et annet spørsmål, som er hva resten av anlegget ditt faktisk trenger.
Hvor tørrkulefresing fortsatt tjener sin plass
Det er situasjoner der fravær av vann er hele poenget:
- Vannbegrensede steder, hvor prosessvann må betales for to ganger, én gang for å kjøpe det og én gang for å fjerne det.
- Materialer som reagerer med, løses opp i eller endres av vann, og produkter som må holde seg kjemisk tørre.
- Prosesser som allerede er tørre nedstrøms, som sementråmel og klinker, kalk, gips, kull, koks og tørre mineralfyllstoffer.
- Grove til middels mål, omtrent 60 til 200 mesh, der en bred størrelsesfordeling er akseptabel og den lave kapitalkostnaden til en tumbling er attraktiv.
- Små anlegg og ettermonteringer der en enkel, godt forstått krets betyr mer enn de siste prosentene av energieffektiviteten.
Der en tørrkulemølle kommer til kort
Skyv en tørrkulemølle mot veldig fine produkter og økonomien endres raskt. Når målet beveger seg under omtrent 325 til 400 mesh, øker energien som trengs per tonn bratt, slitasje på media og foringer akselererer, og varmen som genereres inne i kammeret begynner å påvirke både materialet og maskinen.
Myke eller sprø mineraler er en annen vanskelighet, fordi lange oppholdstider har en tendens til å overmale dem og produsere overflødig finstoff som du da må håndtere nedstrøms. Brennbart støv som kull gir egne krav til inertering, eksplosjonsventilering og oppsamling. Og alt fôr som kommer vått nok til å være klissete vil koste deg produksjon til det er tørket.
Valsebasert tørrsliping: alternativene som er verdt å sammenligne
Hvis produktmålet ditt ligger i det fine til ultrafine området, eller kapasitetsbehovet ditt er stort, er det verdt å se på møller som maler på en seng eller en ring i stedet for med tumblingsmedier.
Vertikale slipemøller
En vertikal slipemølle presser valser på et roterende bord, slik at materialet males i en seng i stedet for å bli truffet av fallende kuler. Resultatet er lavere spesifikt energiforbruk, et mer enhetlig produkt og et design som aksepterer varm gass for samtidig tørking.
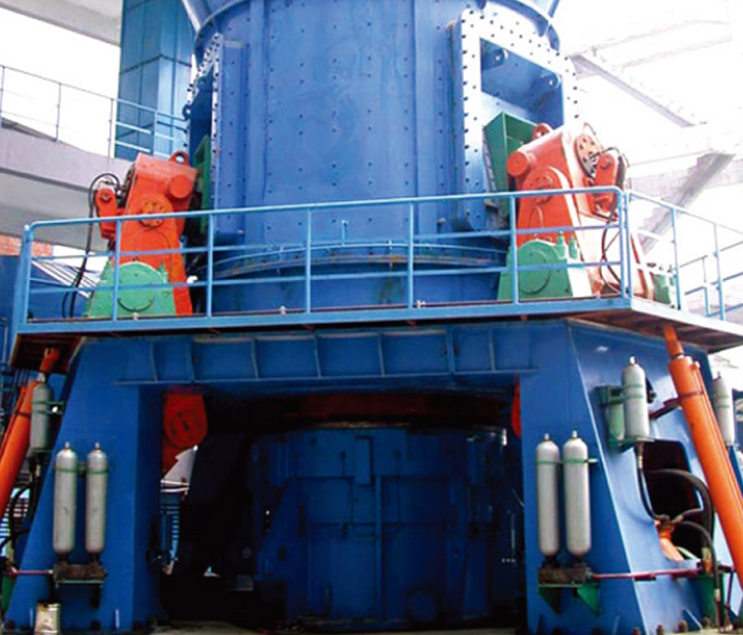 LYH1008 Vertikal slipemølle for ultrafin pulverproduksjon En vertikal mølle som integrerer maling, tørking og klassifisering, og tilbyr lavere energiforbruk og enhetlig produkt for ultrafin mineralbehandling. Se produkt →
Ringvalsemøller
Ringvalsemøller press rollers against a grinding ring under controlled pressure, with an external classifier setting the top size. They are compact, respond well to automation, and are often chosen when product consistency matters more than raw throughput.
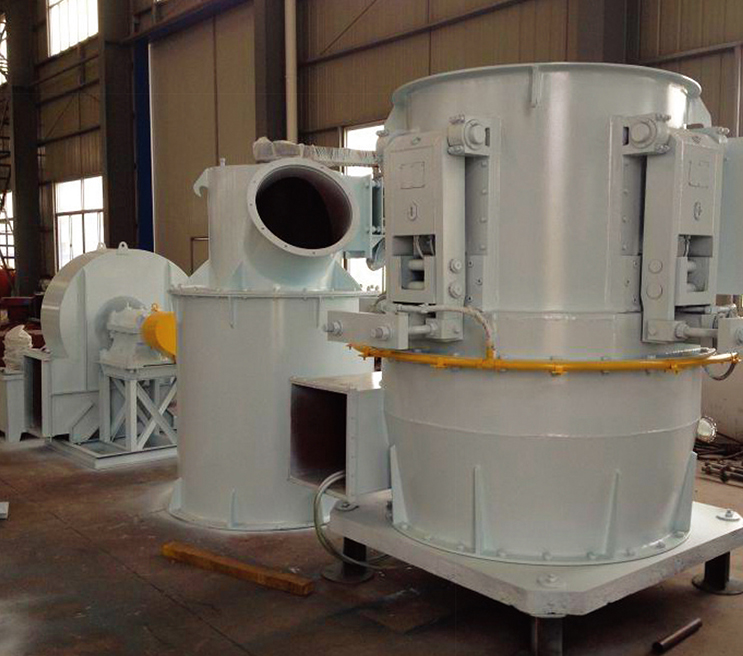 LYH996 Intelligent vertikal ringvalsemølle for ultrafine pulver En ringvalsemølle med hydraulisk trykksetting og lav jernforurensning, designet for effektiv ultrafin sliping fra 400 til 1500 mesh. Se produkt →
Pendelmøller
Pendelmøllen, bedre kjent som Raymond-møllen, er den klassiske tørre finkvernen: ruller svinger utover mot en ring under sentrifugalkraft, og en luftklassifiserer returnerer overdimensjonert materiale til slipesonen. Den har servert kalkstein, barytt, gips, bentonitt og lignende mineraler i generasjoner, og er fortsatt en kostnadseffektiv rute inn i båndet på 60 til 600 mesh. Arbeider gjennom en ærlig sammenligning av en Raymond-mølle og en kulemølle er en nyttig øvelse før du forplikter deg til et slipeprinsipp.
Tilpass møllen til ditt materiale og ditt produkt
Når du kjenner fôret og det ferdige pulveret, smalner shortlisten raskt.
| Mølletype | Slipeaksjon | Best passform | Se opp for |
|---|---|---|---|
| Tørrkulemølle | Tumlende medier, innvirkning og slitasje | Grovt til middels pulver, seig eller slipende fôr, enkle kretsløp | Høy energi per tonn ved fine størrelser; bred partikkelstørrelsesfordeling |
| Vertikal slipemølle | Materialseng mellom ruller og bord | Fint til ultrafint pulver, stor kapasitet, kombinert sliping og tørking | Høyere kapitalkostnad; trenger et stabilt, godt kontrollert fôr |
| Ringvalsemølle | Ruller presset mot en ring, ekstern klassifiserer | Konsekvent fint pulver, automatisert kontroll | Fôret skal være tørt og frittflytende |
| Pendelmølle | Ruller mot en ring, sentrifugalkraft | 60 til 600 mesh fra middels harde mineraler, små og mellomstore planter | Vanlig rulle- og ringslitasje |
Dimensjonering og drift av en tørr krets uten gjetting
- Fiks produktspesifikasjonen først: målmaske, akseptabel spredning av partikkelstørrelser og tillatt fuktighet.
- Karakteriser fôret riktig, inkludert hardhet, abrasivitet, fuktighet, bulkdensitet og finstoffinnhold.
- Velg slipeprinsippet ved å bruke tabellen ovenfor, og dimensjoner deretter møllen med en realistisk kapasitetsmargin.
- Behandle klassifisering som en del av bruket. An luftklassifiserer tilpasset fabrikken angir toppstørrelsen og lar deg justere produktet uten å endre slipetrykk.
- Balanser luftkretsen, fordi viften, kanalen og støvsamleren må passe til møllen i stedet for omvendt.
- Budsjett for slitedeler fra dag én, og la rom for vedlikeholdstilgang rundt utstyret.
Arbeide med en partner som har bygget linjen før
Utvalg av utstyr er bare halvparten av jobben. Resten er engineering: fôrsystemer, klassifisering, produktinnsamling, støvkontroll, kontrollfilosofi og det sivile og strukturelle arbeidet som holder alt oppe. Det er der en leverandør med EPCM-evne, snarere enn en maskinkatalog, utgjør en praktisk forskjell.
Hos Nantong Liyuanheng Machinery bygger vi komplette slipesystemer for metallurgi, byggematerialer, kjemiske og gruveapplikasjoner, som dekker vertikale møller, ringvalsemøller og LYH998 4-vals pendelmølle. Vår oppgitte arbeidskonvolutt er enkel: Mohs hardhet under 7, fuktighet under 6 %, og et ferdig produktområde fra 0,25 mm ned til 0,023 mm, eller omtrent 60 til 600 mesh. Nærmere 100 energisparende slipelinjer rapporteres i drift. Vi håndterer også prosessdesign, utstyrsforsyning og konstruksjonsstyring som gjør separate komponenter til en fungerende produksjonslinje.
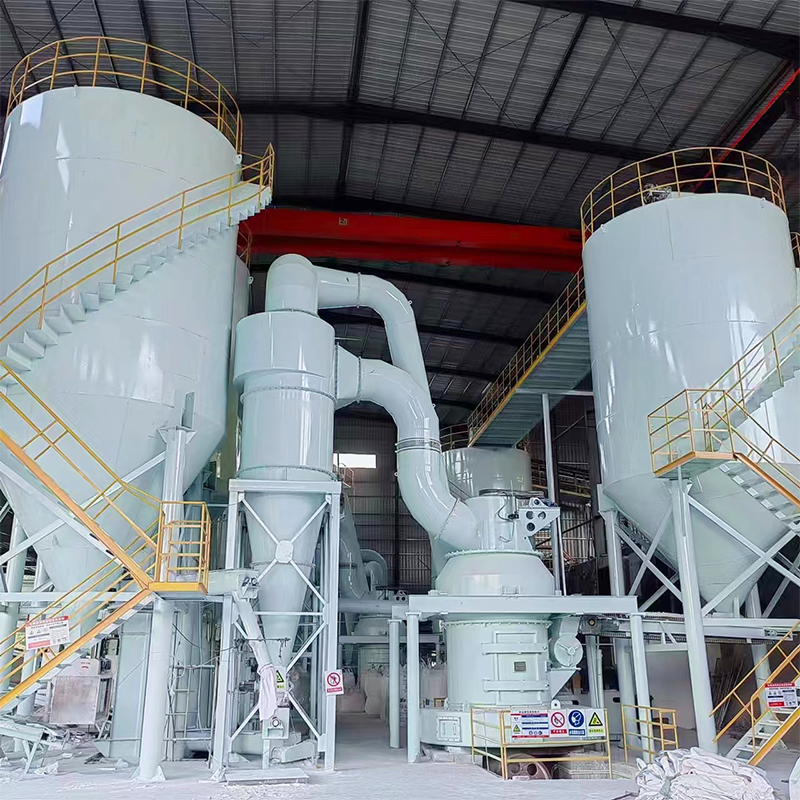 LYH998 Raymond Pendelmølle for Finmineral sliping En pendelmølle med PLS-kontroll og justerbar effekt fra 60 til 600 mesh, egnet for mineraler med Mohs-hardhet under 7. Se produkt →
Å velge en tørrmalingsløsning kommer ned til tre spørsmål: hva pulveret må være, hva fôret faktisk inneholder, og hvor mye vann og energi du er villig til å bruke på å komme dit. En tørrkulemølle svarer veldig godt på noen av disse spørsmålene. Når den ikke gjør det, er svaret vanligvis et annet slipeprinsipp i stedet for en større motor.
Hvis du veier opp alternativene, send oss materialdata og målfinhet. Vi snakker gjerne gjennom hva som har fungert i lignende anlegg før du forplikter deg til en kapitalbeslutning.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065