Email:
 Telephone: +86-13951382065

Flyveaske har et omdømmeproblem. Det er den fine mineralresten som fanges opp fra kullfyrt kjele, og i lang tid ble det behandlet som noe som skulle flyttes, lagres og glemmes. Likevel blir det samme materialet, håndtert på riktig måte, et puzzolan som erstatter deler av sementen i betong, et fyllstoff for geopolymer- og mursteinsproduksjon, og en konsistent mineraltilførsel for flere andre industrier. Avstanden mellom avfall og produkt er nesten utelukkende et spørsmål om behandling.
Vi har brukt år på å bygge slipelinjer for mineralpulver, og flyveaske kommer opp i nesten hver eneste samtale om sementblandinger og industrielle biprodukter. Det som følger er en praktisk gjennomgang av hva flyveaskebehandling innebærer, hvor de tekniske avgjørelsene egentlig sitter, og hvilke valg som har en tendens til å ha størst betydning når anlegget er i gang.
Hva flyaskebehandling egentlig innebærer
Hvert flyveaskebehandlingsanlegg er satt sammen fra det samme lille settet med operasjoner. Det som endrer seg mellom prosjektene er hvilke av dem du faktisk trenger, og i hvilken rekkefølge.
- Mottak og lagring. Ask kommer med tankbil eller transportbånd og går inn i siloer. Støvkontroll, pålitelig utslipp og å holde forskjellige askekilder adskilt er alt av betydning her, fordi du ikke kan blande det du allerede har blandet.
- Tørking. Fuktighet fra damlagring, regneksponering eller våtoppsamling må ned før sliping og klassifisering oppfører seg forutsigbart.
- Sliping og klassifisering. Kjernen i planten. Mills reduserer partikkelstørrelsen; luftklassifiserere bestemmer hvilke partikler som forlater som produkt og hvilke som går tilbake for et nytt pass.
- Fordel. Fjerning av uforbrent karbon, jernpartikler og andre forurensninger som skader betongens ytelse eller produktkonsistens.
- Blanding, lagring og forsendelse. Grunnaske homogeniseres, holdes i siloer og lastes ut med bulktanker eller pose.
Små planter stopper noen ganger etter trinn én og tre. Større, markedsvendte anlegg kjører vanligvis alle fem, og oppsettet bør gi plass til trinnene som legges til senere.
Hvorfor sliping bestemmer verdien av flyaske
Finhet er variabelen som følger flyveaske fra et marked til et annet. Aske tatt rett fra utfelleren er inkonsekvent: noe av det er fint nok for betong, noe er grovt nok til å være nesten inert, og balansen skifter med kullet og kjelebelastningen. Sliping fjerner den variasjonen.
Mekanisk gjør sliping to nyttige ting. Det reduserer rester som er igjen på en 45 mikron sikt, antallet de fleste konkrete spesifikasjoner er skrevet rundt, og det øker spesifikt overflateareal, som faktisk er det som driver puzzolanreaksjonen. Malt aske forbruker kalk raskere, bidrar mer til tidlig styrke, og forbedrer vanligvis vannbehovet til en blanding i stedet for å skade den.
Finhet avgjør også salgsprisen. Tabellen nedenfor viser omtrent hvordan markedet deler seg.
| Slipemål | Omtrentlig finhet | Hvor det vanligvis selges |
|---|---|---|
| Grov, som samlet | Høy rest på 45 mikron | Veifylling, lavverdige blandinger, reduksjon av deponi |
| Standard | Omtrent 45 mikron (325 mesh) | Blandet sement, ferdigbetong |
| Fint | Omtrent 25 mikron (500 mesh) | Høyfast betong, fuging, prefabrikkert |
| Ultrafin | 600 mesh og finere | Spesialsementer, geopolymerer, høyverdige fyllstoffer |
Å gå finere enn markedet trenger er en vanlig og kostbar feil. Hver ekstra maske koster energi, og energi er den største enkeltdriftskostnaden i et slipeanlegg. Riktig mål er det groveste produktet som fortsatt oppfyller spesifikasjonen kundene dine kjøper mot.
Der tonnasje betyr mer enn ultrafin produksjon, er en vertikal mølle vanligvis det praktiske utgangspunktet. Vår vertikale slipemølle i LYH1008-serien er bygget for kontinuerlig bruk i akkurat denne typen tjenester, med klassifisereren integrert i møllekroppen i stedet for boltet på etterpå.
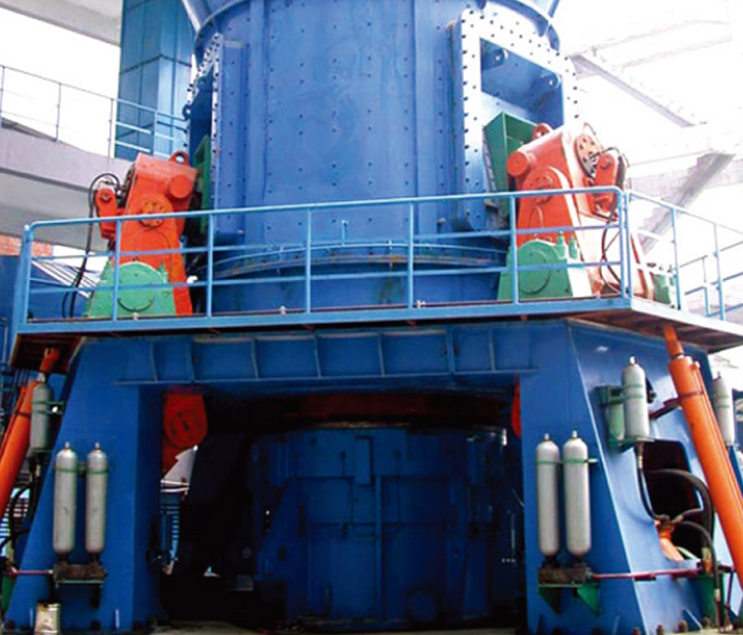 LYH1008-serien Vertikal slipemølle Vertikal valsemølle med integrert klassifisering og tørking, egnet for kontinuerlig sliping der matefuktighet og tonnasje former flytskjemaet. Se produkt →
Tørking før sliping: Fuktighet er det stille problemet
Fuktighet er kostnaden ingen budsjetterer med. Tørroppsamlet aske fra en moderne kjele inneholder svært lite fritt vann, og maling er grei. Aske gjenvunnet fra dammer eller gamle deponiceller kan komme til 10 til 20 prosent fuktighet, og det endrer hele flytskjemaet.
Våt aske kan ikke mates pålitelig inn i en mølle. Den bygger bro i siloer, blender skjermer og gjør en slipekrets om til en pastamikser. Tørking, vanligvis med spillvarme, en varmgassgenerator eller en dedikert tørketrommel, må bringe fôret ned til et brukbart nivå før møllen ser det.
Modeller så tidlig. Drivstoff til tørketrommel kan stille og rolig bli den nest største kostnaden i anlegget, og å designe varmekilden rundt tilgjengelig spillvarme er langt billigere enn å legge til en senere.
Fjerning av uforbrent karbon og andre forurensninger
Ubrent karbon er flyveaskens øvrige ansvar. Det adsorberer luft-medbringende midler, noe som skader frost-tine-motstanden i betong, og det øker tap-ved-tenning-tallet som de fleste spesifikasjoner begrenser, ofte til fem eller seks prosent og betydelig lavere for premium-kvaliteter.
- Elektrostatisk separasjon, som utnytter forskjellen i ledningsevne mellom karbon og mineralpartikler.
- Skumflotasjon, effektiv på høykarbon aske, men krever vann og avvanning etterpå.
- Dimensjonering og klassifisering, som kan fjerne en grov karbonrik fraksjon fra noen asker.
- Termisk prosessering, brenning av karbonet, som fungerer bra der drivstoffet tillater det, og varmebalansen gir mening.
Begunstigelse er en prosjektspesifikk beslutning i stedet for en katalogartikkel. Den riktige ruten avhenger av karboninnhold, askekjemi og spesifikasjonen du selger til, og derfor er det alltid verdt forsinkelsen å teste en prøve først.
Matche møllen til asken
Slipeutstyr for flyveaske kommer i noen få brede familier, og forskjellene betyr mer i skala enn de gjør på papiret.
Vertikale freser for volum
Vertikale valse- og ringvalsemøller maler, klassifiserer og tørker i ett kar, noe som holder utformingen kompakt og energien per tonn lav ved høyere kapasitet. Flyveaske er ikke et hardt materiale, så bruket bruker sin innsats på finhet i stedet for på slitasje, og en integrert dynamisk klassifiserer kan nå fine mål uten en egen enhet.
Pendelfreser for fleksibilitet
Pendelmøller av Raymond-typen forblir en arbeidshest i mineralpulveranlegg: robuste, kjente for operatører og økonomiske ved små og mellomstore kapasiteter. En fire-vals pendelmølle er ofte et fornuftig inngangspunkt for en produsent som tester flyaskemarkedet før han forplikter seg til en fullskala linje.
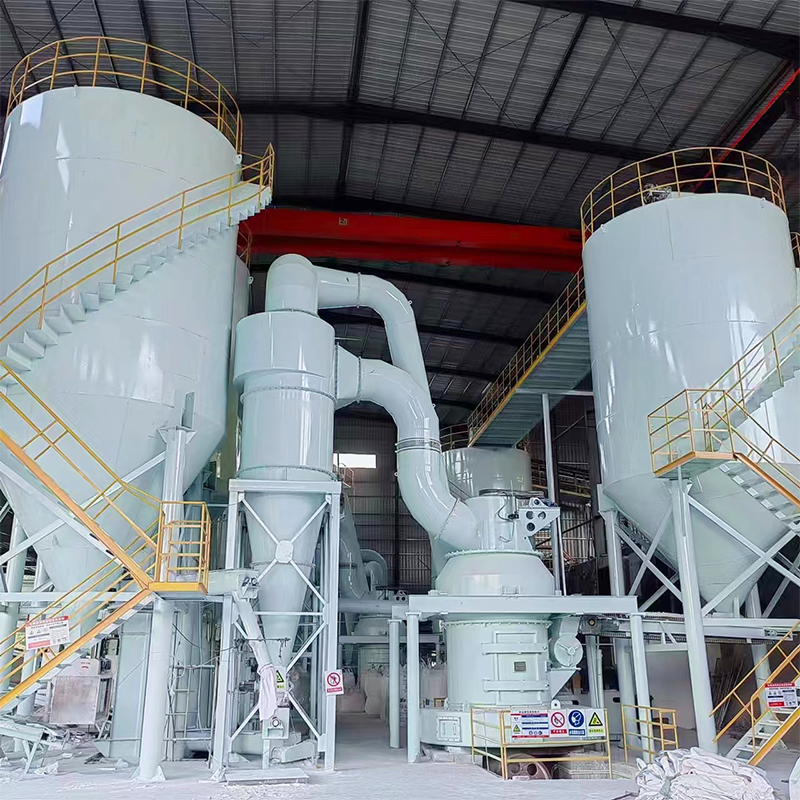 LYH998 Raymond slipende pendelfres PLS-kontrollert Raymond pendelmølle med justerbar utgang på 60–600 mesh, rettet mot mineralpulverprodusenter som vurderer flygeaskebehandling. Se produkt →
Intelligent kontroll på ringvalsemøller
Den nye generasjonen ringvalsemøller setter kontrollsystemet i sentrum av designet: frekvensomformere, kontinuerlig trykk- og vibrasjonsovervåking, og automatisk justering av matehastighet og klassifiseringshastighet. For flyveaske, hvor fôrkvaliteten skifter batch til batch, er den automatiske kompensasjonen verdt mer enn det høres ut til.
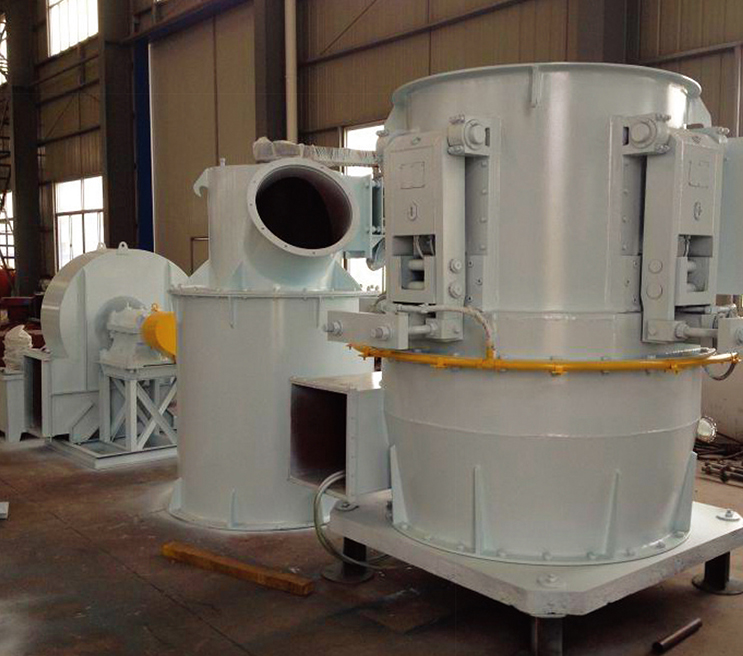 LYH996 Series Intelligent Vertical Ring Valse Mill Ultrafin ring roller mill with hydraulic pressurization, 400–1500 mesh output, and negative-pressure pulse dust collection for cleaner fly ash processing. Se produkt →
Støv, støy og etterlevelsessiden av anlegget
Flyveaske er fin, lett og lett å sette i luften, så støvkontroll er ikke et tillegg; det er en del av prosessdesignet. Full undertrykksdrift, posefiltre med riktig størrelse og lukkede overføringspunkter holder anlegget rent og utslippstallene innenfor grensene de fleste jurisdiksjoner nå håndhever.
Hvis du planlegger en ny linje eller oppgraderer en eksisterende, våre notater om støvutslippskontroll i pulveranlegg beskrive hvordan compliance-klar husstell ser ut i daglig praksis.
Fra en enkelt mølle til en arbeidslinje
En mølle på egen hånd lager ikke et produkt. Materen, klassifisereren, baghuset, viften, transportsystemet og kontrolllogikken må alle dimensjoneres sammen, og oppsettet må gi nok plass for vedlikeholdstilgang, en detalj som er billig på designstadiet og veldig dyr etterpå.
Vi jobber i begge ender av det spekteret: enkeltmaskiner og komplette slipelinjer levert som en EPCM-pakke som dekker design, utstyrsforsyning og konstruksjonsledelse. Rundt 100 energibesparende slipelinjer levert til metallurgi, gruvedrift og byggematerialer ligger bak måten vi tilnærmer oss disse prosjektene i dag, og det meste av det vi vet kom fra idriftsettelsessteder i stedet for fra en katalog.
Vår ingeniør- og serviceevner siden forklarer hvordan et prosjekt vanligvis går fra prøvetesting til overlevering.
Planlegging av belønning for behandling av flyveaske. Test asken før du dimensjonerer møllen, avgjør markedet før du bestemmer finheten, og design tørking og støvkontroll fra starten i stedet for å montere dem rundt utstyret senere. Gjør det, og et materiale som en gang så ut som et avhendingsansvar, blir en stabil produktlinje i spesifikasjonskvalitet.
Hvis du har en prøve og et mål, send begge. Å sammenligne en silanalyse med spesifikasjonen din er vanligvis den raskeste veien til et realistisk kretsdesign, og den første samtalen koster ingenting.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065