Email:
 Telephone: +86-13951382065

Knuse- og slipeanlegg er helt i front i nesten alle mineralpulverbedrifter. Hvorvidt et anlegg mater kalkstein til en sementovn, forbereder barytt for boreslam, eller gjør kalsitt til et fyllstoff for maling, avgjør størrelsen på den innkommende steinen og finheten til det utgående pulveret hvor mye penger operasjonen tjener. Etter år med bygging av slipelinjer har vi sett utmerkede avleiringer holdt tilbake av dårlig tilpasset utstyr, og beskjedne avleiringer har blitt til jevn fortjeneste av en godt designet krets.
Denne guiden går gjennom hva disse fasilitetene faktisk gjør, hvordan hovedutstyret passer sammen, og de praktiske valgene som holder en pudderlinje i gang i stedet for å halte med på nødreparasjoner.
Hva knuse- og slipeanlegg faktisk gjør
Knusing og sliping nevnes ofte i samme åndedrag, men de gjør forskjellige jobber. Knusing reduserer store steiner fra steinbruddet til en størrelse en mølle kan håndtere trygt. Maling tar partiklene videre, inntil verdifulle mineraler er frigjort fra gangen eller pulveret når den finheten en kunde er villig til å betale for.
I malmforedling er det egentlige målet ikke bare mindre partikler; det er dissosiasjon av det nyttige mineralet fra gråberget. Overmaling sløser med energi og skaper for mye finstoff, mens undermaling etterlater låste partikler som ingen nedstrøms prosess kan gjenvinne. Det er grunnen til at en godt designet krets flytter så mye størrelsesreduksjon som mulig inn i knusestadiet, etter industriregelen om mer knusing og mindre sliping, fordi brekking av stein er langt billigere per tonn enn å frese den.
I praksis går et anlegg vanligvis i etapper:
- Primærknusing bringer avløpsmateriale ned til noen hundre millimeter.
- Sekundær og tertiær knusing reduserer den ytterligere til noen få titalls millimeter, og danner stabil møllefôr.
- Sliping tar det fôret ned til sluttproduktet, vanligvis mellom 60 og 600 mesh.
Utstyr som utgjør et komplett anlegg
Et slipesystem er aldri bare en mølle. Det er en kjede som går fra materen til den ferdige pulversiloen, og hvert ledd må matche sine naboer. Grovt sett deler planten seg i en knuseseksjon, en slipeseksjon og hjelpesystemene som holder dem begge puste.
Tabellen nedenfor gir et generelt bilde av et typisk mineralpulverprosjekt; de faktiske tallene avhenger av materialet, kapasitetskravet og målfinheten.
| Scene | Typisk utstyr | Fôrstørrelse | Produktstørrelse | Hovedformål |
|---|---|---|---|---|
| Primær knusing | Kjeve- eller svingknusere | Opp til ca 1000 mm | 100 til 300 mm | Bryt opp gruvestein til transportbart materiale |
| Sekundær og tertiær knusing | Kjegle-, slag- eller hammerknusere | 100 til 300 mm | 10 til 50 mm | Produser konsistent, velgradert møllefôr |
| Finsliping | Raymond, vertikale eller ringvalsemøller | Under 20 til 30 mm | 0,25 til 0,023 mm | Lever salgbart pulver ved målfinhet |
Utover selve møllen inkluderer hjelpesystemene klassifiserere, støvoppsamlere for baghus, sentrifugalvifter, transportbånd eller bøtteheiser, og det elektriske kontrollsystemet. Klassifisereren bestemmer hvilke partikler som kan forlate kretsen og hvilke som kommer tilbake for et nytt pass, så det er egentlig portvakten for produktfinhet. Støvsamleren holder verkstedet innenfor miljøgrensene samtidig som den gjenvinner pulver som ellers ville gått tapt.
Velg riktig fres for materialet ditt
Uansett bransje faller råstoffforholdene for mineralmaling vanligvis inn i samme vindu: en Mohs-hardhet under 7, et fuktighetsinnhold under 6 prosent, og ikke noe brennbart eller eksplosivt innhold. Den ferdige finheten er normalt justerbar mellom 0,25 mm og 0,023 mm, som er omtrent 60 til 600 mesh. Innenfor dette området avhenger valget av mølle hovedsakelig av hardhet, fuktighet og tonn i timen du trenger.
Materialer som jernmalm, kobbermalm, manganmalm, bauxitt, slagg, vannavkjølt slagg og rødslam krever vanligvis kontinuerlig, høyvolumsmaling der strømforbruket er den avgjørende faktoren. En vertikal mølle integrerer sliping og klassifisering inne i ett hus, noe som vanligvis reduserer spesifikt energiforbruk og reduserer fotavtrykket sammenlignet med eldre kulemøllekretser.
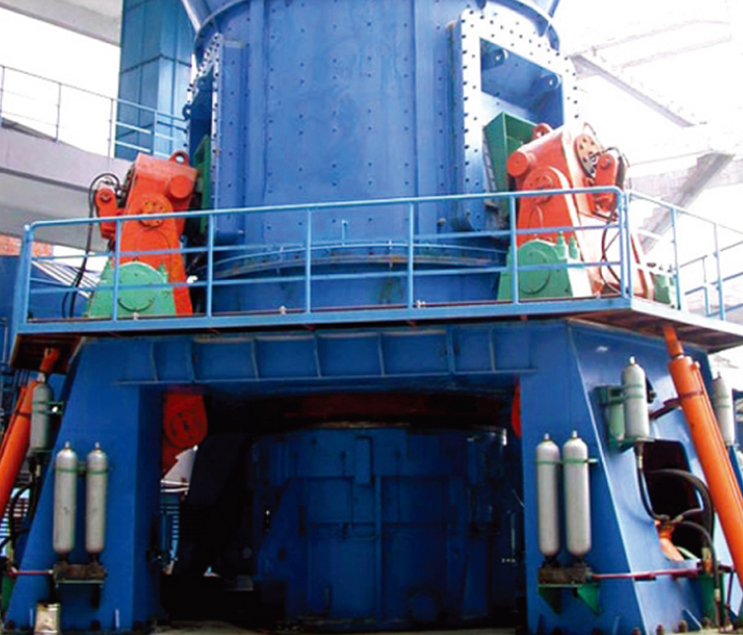 LYH1008-serien Vertikal slipemølle LYH1008-serien vertikal mølle er en ny type utstyr designet for å absorbere utenlandsk teknologi. Den sliper materialet (0-15MM) på den roterende slipeskiven ved å rulle... Se produkt →
Når målet er ultrafint pulver med en smal partikkelstørrelsesfordeling, endres bildet. En ringvalsestruktur skaper flere slipelag mellom valsene og ringen, og med intelligent kontroll kan matehastigheten og klassifiseringsinnstillingene justeres i sanntid. For kaolin, barytt og talkum er det ofte forskjellen mellom en stabil utgang på 600 mesh og en linje som stopper for justering hvert skift.
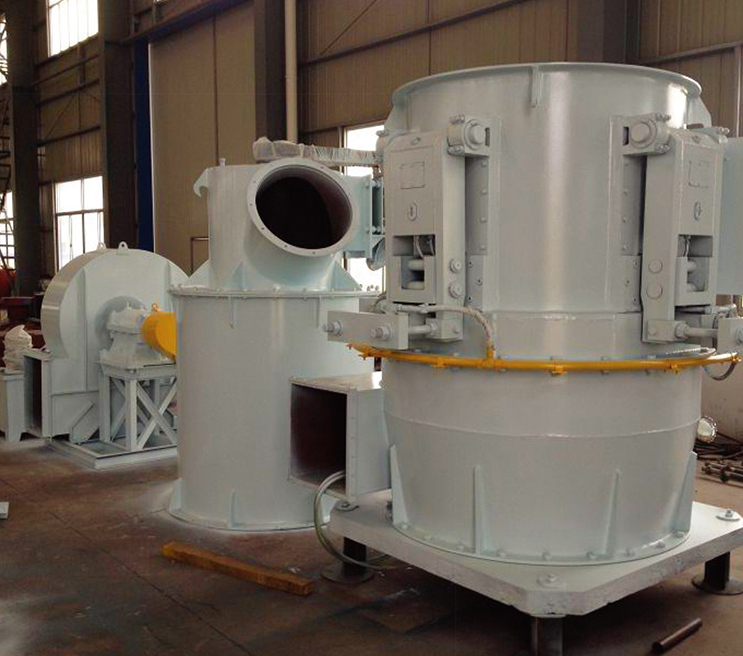 LYH996 Series Ny type Intelligent Vertical Ring Valse Mill Når det gjelder prosessering av ultrafint pulver, som står overfor flere og flere krav til ultrafint pulver, har tradisjonelt utstyr for behandling av ultrafint pulver vært vanskelig å ... Se produkt →
Det er også en mølle som aldri forlot scenen. Raymond-pendelmøllen med fire valser brukes på tvers av kalkstein, kalsitt, dolomitt, gips, bentonitt, feltspat, kvarts og en lang rekke andre ikke-metalliske mineraler. Den enkle mekaniske strukturen, det enkle vedlikeholdet og toleransen for variert fôr gjør den til et standardvalg når et prosjekt trenger en velprøvd maskin med deler som er enkle å få tak i.
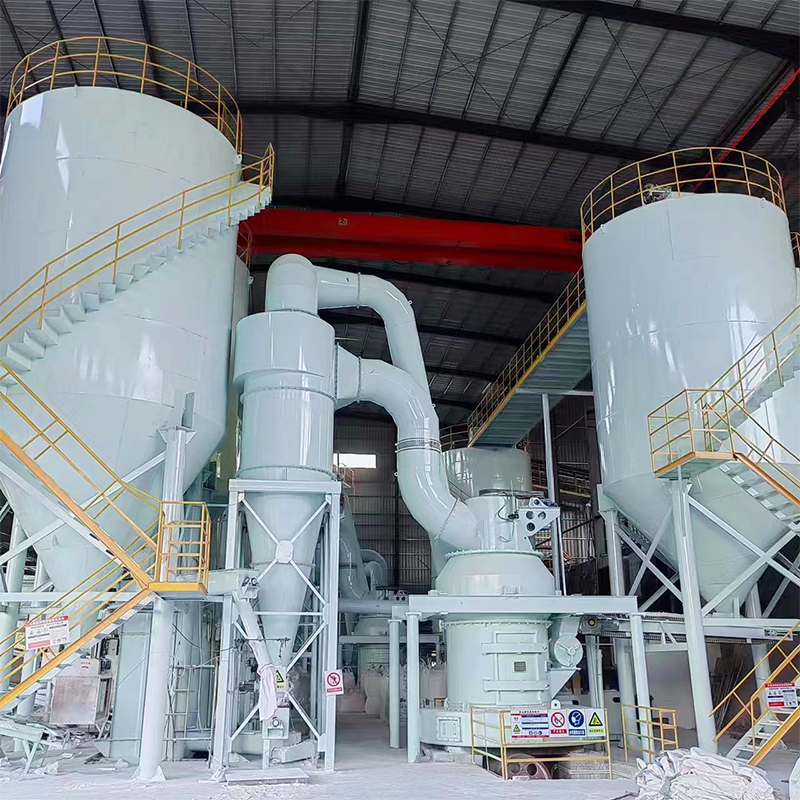 LYH998 Raymond slipende pendelfres LYH998-serien ny type intelligent Raymond slipemølle er den nyeste typen fresemaskin, basert på omfattende samarbeid med store universiteter og høyskoler, dr... Se produkt →
Ingen enkelt maskin er best under alle forhold. Det ærlige svaret avhenger av hardhet, fuktighet, målfinhet og driftstimer, og det er derfor vi stiller disse spørsmålene før vi anbefaler en modell.
Energi, støv og kontroll: Kjøre anleggsbrønnen
Å velge riktig utstyr er bare halvparten av jobben. Det som skiller et anlegg fra et annet er hvordan systemet kjører og hvordan det overvåkes. De fleste moderne linjer opererer nå under fullt undertrykk: trykket inne i kretsen forblir under atmosfærisk, slik at støv holdes inne i systemet i stedet for å slippe ut gjennom flenser, inspeksjonsdører og overføringspunkter. Å få dette riktig betyr et renere verksted, færre sikkerhetsproblemer og mye mindre arbeid for støvsamleren.
Noen få praktiske punkter kommer opp igjen og igjen i vår erfaring:
- Tilpass vifteluftvolumet til systemets motstand; en overdimensjonert vifte brenner strøm hver time av skiftet.
- Behandle posehuset som prosessutstyr i stedet for et tilbehør, og hold poser og pulsventiler etter planen.
- Bruk automatisk overvåking for møllebelastning, klassifiseringshastighet og lagertemperatur slik at operatørene ser et problem før det blir en stans.
- Hold oversikt over energiforbruk og finhet, og la dataene bestemme når en justering virkelig er nødvendig.
Fra enkeltmaskiner til komplette linjer: Hva EPCM-levering betyr
Når kapasiteten vokser, slutter et prosjekt å være et møllekjøp og blir en linje som må starte opp etter planen. EPCM, som står for engineering, innkjøp og konstruksjonsledelse, dekker akkurat den syklusen: prosessdesign, utstyrsvalg, innkjøp, veiledning for installasjon på stedet og igangkjøring.
Å flytte malm fra lageret til en forseglet pose innebærer flere trinn enn de fleste forventer. Ta en typisk Raymond-slipelinje som et eksempel flyt fra knusing til emballasje viser hvor mange beslutninger som må utformes sammen i stedet for én om gangen.
Leveringserfaring er viktig her. Nærmere 100 energibesparende slipelinjer levert til metallurgi- og gruvekunder har lært oss noe om fôrvariasjon, klima og lokale kraftforhold som ingen tegning noen gang viser.
En praktisk sjekkliste før du investerer
Enten du planlegger et nytt knuse- og slipeanlegg eller oppgraderer et eksisterende, fortjener disse spørsmålene et svar før en kontrakt signeres:
- Hva er materialet, og hva er Mohs hardhet og fuktighetsinnhold?
- Hva er størrelsen på inngående fôr og nødvendig ferdigfinhet?
- Hvilken kapasitet trengs per time og per år?
- Hvilke plass-, strømforsynings- og støvkontrollforhold finnes på stedet?
- Hvem er ansvarlig for prosessdesign, og hvem håndterer installasjon og igangkjøring?
Svar ærlig på disse spørsmålene, og et knuse- og slipeanlegg slutter å være et tall i et budsjett og blir en forutsigbar, lønnsom produksjonslinje. Det er til syvende og sist det eneste tiltaket som betyr noe lenge etter at oppstartsteamet har reist hjem.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065