Email:
 Telephone: +86-13951382065

Luftklassifiseringsdesign får sjelden den oppmerksomheten den fortjener. I de fleste slipeprosjekter dreier samtalen seg om møllen, dens valser, ringene og motoren, mens klassifisereren i det stille avgjør om det ferdige pulveret faktisk oppfyller kundens spesifikasjoner. Etter å ha levert nærmere 100 energibesparende slipelinjer på tvers av metallurgi, gruvedrift, byggematerialer og kjemisk prosessering, har vi lært en enkel leksjon: en godt designet klassifiserer kan få en gjennomsnittlig mølle til å se utmerket ut, og en dårlig designet kan få utmerket utstyr til å se ødelagt ut.
Det som følger er en praktisk titt på designprinsippene bak luftklassifisering, variablene som virkelig flytter skjærepunktet og måten valget av mølle former klassifisereren som sitter over den. Ingenting av dette er teori for sin egen skyld. Hvert punkt kommer fra igangkjøring, prøvetaking og feilsøkingsarbeid på ekte produksjonslinjer.
Hva en luftklassifiserer virkelig gjør i en slipekrets
En luftklassifiserer er ikke en skjerm. Det er ingen mesh, ingen blenderåpning og ingen mekanisk barriere som stopper overdimensjonerte partikler. Separasjon skjer gjennom en balanse av krefter. Inne i klassifiseringssonen blir hver partikkel presset utover av sentrifugal eller treghetskraft og trukket innover av aerodynamisk motstand. Fordi sentrifugalkraften vokser med massen mens motstanden vokser med overflaten, drives større partikler utover mens de finere følger luftstrømmen. Størrelsen der de to kreftene opphever hverandre blir kuttpunktet.
I en lukket slipekrets utfører klassifisereren tre jobber samtidig:
- Det splitter mølleutslippet i en ferdig produktstrøm og en grov returstrøm.
- Den kontrollerer toppstørrelsen og den totale partikkelstørrelsesfordelingen til det endelige pulveret.
- Det begrenser oversliping ved å fjerne finstoff så snart de er fine nok.
Fire ytelsestall forteller deg om et design faktisk fungerer. Kuttpunktet, ofte uttrykt som d50 eller d97, definerer hvor splittelsen skjer. Skarpheten på kuttet beskriver hvor ren delingen er. Den sirkulerende belastningen viser hvor mye materiale som gjenvinnes. Spesifikk energi per tonn ferdig pulver avslører den reelle driftskostnaden. En klassifiserer som skjærer for grovt overbelaster møllen. En som kutter for fint resirkulerer pulver som allerede var akseptabelt og brenner energi for ingenting.
Kjernedesignprinsipper bak effektiv klassifisering
Kraftbalansen ved skjæringspunktet
Rotorhastigheten er den mest synlige spaken i en klassifisering. Økning av rotorspissens hastighet styrker sentrifugalfeltet og presser skjærepunktet finere. Siden partikkelmassen skalerer omtrent med kuben av diameter mens drag skalerer med firkanten, gir selv en beskjeden hastighetsendring et målbart skifte i den ferdige partikkelstørrelsesfordelingen. Det er nettopp derfor frekvensomformere har blitt standard på moderne enheter: skjæringspunktet blir til en driftsparameter i stedet for et fast mekanisk faktum.
Klassifiseringssonens geometri
Rotordiameter, bladantall, bladvinkel, gapet mellom rotor og hus, og dybden og diameteren til virvelsøkeren former alt det indre strømningsfeltet. En høyere, smalere klassifiseringssone øker oppholdstiden og forbedrer vanligvis skarpheten, men det øker også trykkfallet. En kort, bred sone håndterer mer luft og mer gjennomstrømning på bekostning av et mykere kutt. Det er ingen universelt korrekt geometri, kun geometri som matcher fôret og målproduktet.
Luftstrøm, trykk og tetning
Luft utfører to forskjellige oppgaver: den transporterer partikler og den sprer dem. Transportluftvolumet setter kapasiteten, mens spredningskvaliteten setter skarpheten. Fôr som kommer inn i klassifiseringssonen i klumper vil bli klassifisert som klumper, uansett hvor presis rotoren er. Å kjøre hele kretsen under negativt trykk holder støv inne i systemet og forbedrer rengjøringen, og tetningsluft beskytter lagrene mot fine slipende partikler. Der en stabil ultrafin produksjon er målet, fortjener forholdet mellom rotorhastighet og den resulterende partikkelstørrelsesfordelingen en dypere undersøkelse; vår artikkel om høypresisjonsklassifiserere i en vertikal slipemølle utforsker den koblingen i detalj.
Designvariabler som flytter skjærepunktet
Tabellen nedenfor oppsummerer hvordan hoveddesign- og driftsvariablene oppfører seg i praksis. Behandle endringsretningen som pålitelig og den nøyaktige størrelsen som noe som må bekreftes ved prøvetaking på ditt eget materiale.
| Designvariabel | Hvordan den er justert | Effekt på skjærepunkt | Effekt på kapasitet og kvalitet |
|---|---|---|---|
| Rotorhastighet | Variabel frekvensomformer | Høyere hastighet gir et finere kutt | Justerbar i drift; et finere kutt øker sirkulasjonsbelastningen |
| Rotordiameter og bladantall | Rettet under design | Større rotor med flere kniver kutter finere | Høyere kapasitet men høyere trykkfall |
| Primær transportluft | Spjeld eller viftehastighet | Mer luft forskyver kuttet grovere | Øker gjennomstrømningen og risikerer en grov hale |
| Sekundær dispersjonsluft | Spjeldinnstilling | Lite direkte effekt | Skarpere kutt og færre grove partikler i finstoffet |
| Virvelsøkerdybde | Mekanisk endring | Nedre eller mindre finner kutter finere | Forbedrer gjenvinningen av finstoff, legger til trykkfall |
| Tett luftstrømmen | Trykkregulator | Ingen direkte effekt | Beskytter lagre og forhindrer forurensning |
Matchende klassifiseringsdesign til møllen oppstrøms
Klassifiseringsdesign eksisterer ikke isolert. Møllen bestemmer fôrstørrelsesfordelingen, støvbelastningen og måten materialet kommer inn i klassifiseringssonen, så de to må konstrueres som ett system. Det er her erfaring med komplette slipelinjer lønner seg, fordi en endring på den ene siden alltid viser seg på den andre.
Vertikale freser med integrert dynamisk klassifiserer
I en vertikal slipemølle sitter klassifiseringsrotoren rett over slipebordet og deler samme hus som slipesonen. Materiale føres oppover av luftstrømmen, klassifiseres i en enkelt passasje, og returneres internt hvis det er for grovt. Designprioriteringene her er en stor rotor, en justerbar virvelsøker og tetningsluft som er sterk nok til å holde fint slipestøv borte fra lagrene. Fordi kretsen går under negativt trykk, må klassifisereren og støvsamleren dimensjoneres sammen i stedet for hver for seg. Vår vertikale slipemølle i LYH1008-serien er bygget rundt akkurat dette arrangementet, med sliping, klassifisering og transport i én maskin.
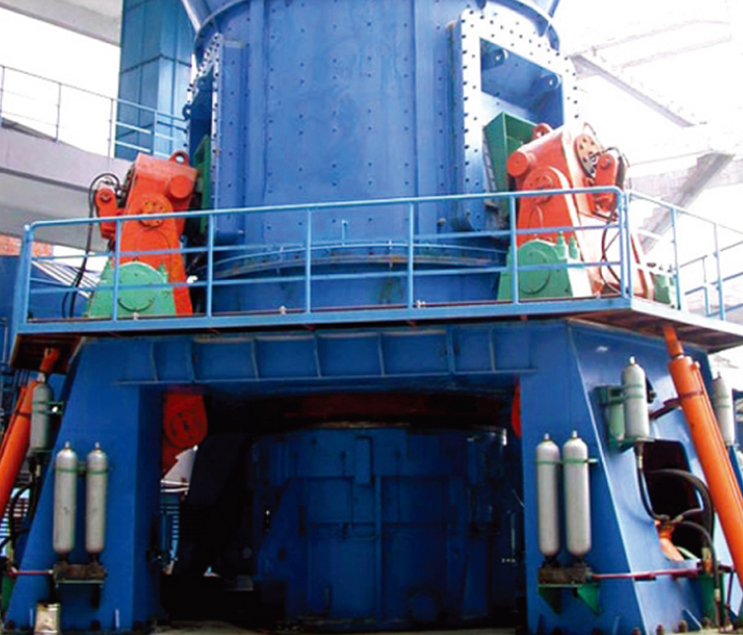 LYH1008-serien Vertikal slipemølle LYH1008-serien vertikal mølle er en ny type utstyr designet for å absorbere utenlandsk teknologi. Den sliper materialet (0-15MM) på den roterende slipeskiven ved å rulle... Se produkt →
Ringvalsemøller og intelligent klassifisering
Ringvalsemøller går med lavere hastigheter og gir en smalere fôrfordeling, noe som endrer hva klassifisereren må takle. Her skifter vekten mot presis, repeterbar kontroll. Et bur med variabel hastighet kombinert med programmerbar logikkkontroll lar operatører trimme produktfinheten uten å stoppe linjen, og det lar kontrollsystemet kompensere automatisk når fôrhardhet eller fuktighet driver. LYH996-seriens nye intelligente vertikale ringvalsemølle følger denne filosofien, og parer et ringvalse-slipetrinn med en klassifiserer hvis hastighet styres som en del av prosessoppskriften.
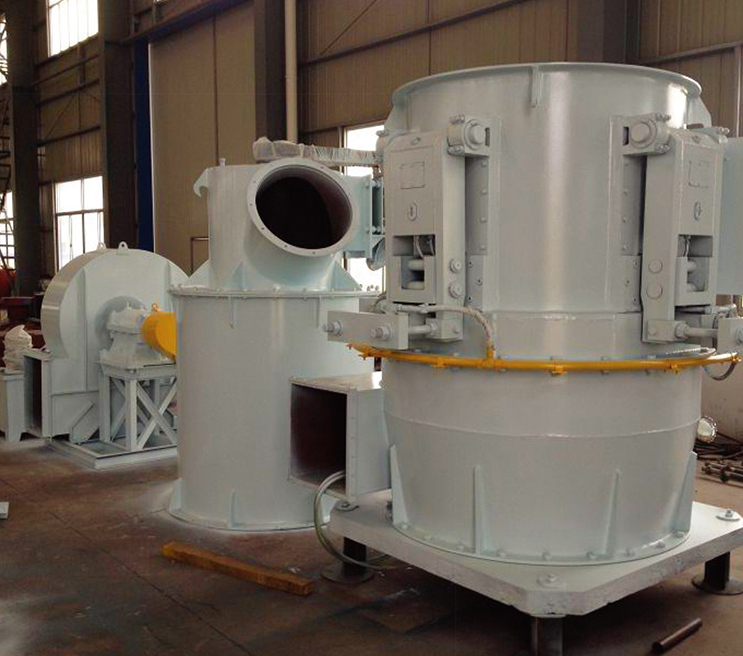 LYH996 Series Ny type Intelligent Vertical Ring Valse Mill Når det gjelder prosessering av ultrafint pulver, som står overfor flere og flere krav til ultrafint pulver, har tradisjonelt utstyr for behandling av ultrafint pulver vært vanskelig å ... Se produkt →
Pendelfreser og ettermonteringsvennlig klassifisering
Firevalser pendelmøller av Raymond-typen er fortsatt arbeidshesten for kalkstein, kalsitt, baritt, dolomitt og lignende mineraler, og mange av dem er flere tiår gamle. Klassifisereren deres er vanligvis en dobbeltkjegle eller turbintype montert på toppen av møllehuset. Designprioriteten er annerledes her. Oppgradering av klassifiseringstrinnet gir ofte mer verdi enn å bygge om slipetrinnet, forutsatt at viften og kanalen kan absorbere det ekstra trykkfallet. LYH998 4-vals Raymond-slipende pendelmølle er designet med denne oppgraderingsveien i tankene, slik at et eksisterende anlegg kan forbedre produktets finhet og ytelse uten å erstatte hele kretsen.
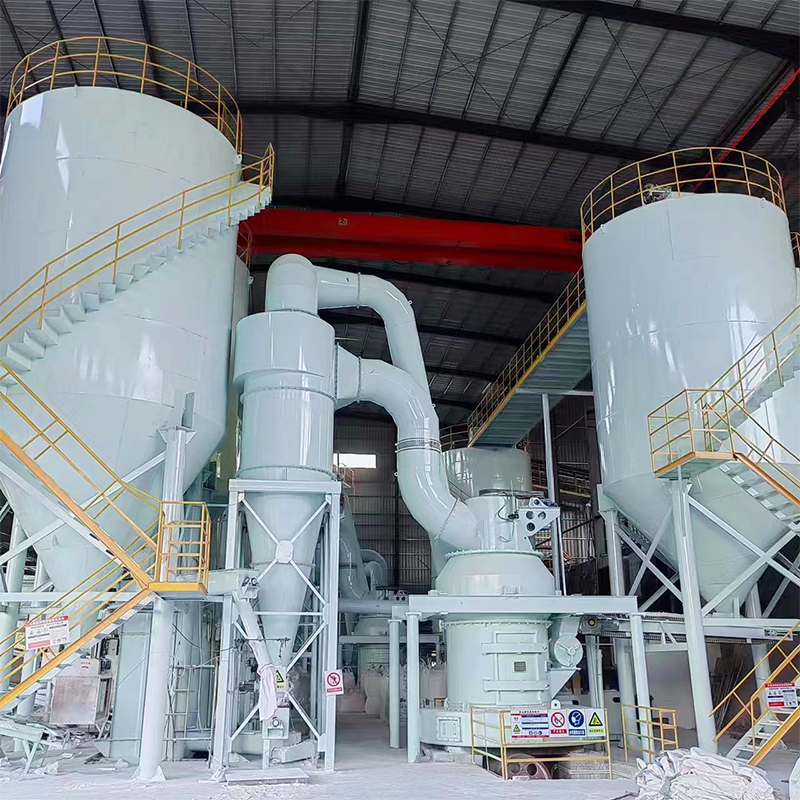 LYH998 Raymond slipende pendelfres LYH998-serien ny type intelligent Raymond slipemølle er den nyeste typen fresemaskin, basert på omfattende samarbeid med store universiteter og høyskoler, dr... Se produkt →
Designfeil vi ser oftest
De fleste klassifiseringsproblemer er ikke eksotiske. De kommer fra en håndfull tilbakevendende beslutninger tatt for tidlig i prosjektet.
- Dimensjonere viften for møllen og deretter be klassifisereren om å gjøre mer enn det tilgjengelige luftvolumet tillater.
- Mate klassifisereren med en ujevn eller våt materialstrøm; fuktighet over omtrent seks prosent gjør klassifisering til et blokkeringsproblem i stedet for et separasjonsproblem.
- Å velge et ambisiøst klippepunkt på papir uten å beregne sirkulasjonsbelastningen det skaper.
- Ignorerer slitasje. Bladspisser og foringer eroderer, rotorgapet åpner seg, og kuttepunktet går grovere måned for måned.
- Behandling av tetningsluft som valgfritt. Støvinntrengning i lagre er en av de vanligste årsakene til uplanlagt nedetid.
- Igangkjøring uten prøvetaking. En partikkelstørrelsesfordeling målt ved steady state er det eneste pålitelige beviset på at designhensikten ble oppnådd.
Fra design til idriftsettelse
God klassifiseringsdesign ender med dokumentasjon, prøvetaking og justering, ikke med et tegnesett. På en komplett slipelinje blir klassifiseringsstadiet benchmarket mot matestørrelse, målfinhet og tilgjengelig luftvolum, deretter verifisert med sikt og laseranalyse når kretsen når stabil tilstand. Fordi vi også leverer prosjekter på EPCM-basis, kan vi ta ansvar for hele kjeden fra prosjektering via innkjøp til byggeledelse, som ofte er den enkleste måten å unngå hullene som oppstår når flere leverandører deler én batterigrense.
Hvis du planlegger et nytt prosjekt eller bygger om en eksisterende linje, vår oversikt over hva nøkkelferdig EPCM betyr for et pulverslipeprosjekt forklarer hvordan omfang, ansvar og overlevering normalt er strukturert.
Luftklassifiseringsdesign belønner tålmodighet. Fysikken er grei, men detaljene i geometri, luftstrøm, forsegling og kontroll avgjør om en krets kjører på designpunktet eller driver bort fra den innen noen få måneder. Få riktig kraftbalanse, dimensjoner luftsystemet ærlig, og planlegg slitasje fra første dag.
kl Nantong Liyuanheng Maskiner , har vi brukt år på å bygge slipe- og klassifiseringsutstyr for mineraler med en Mohs-hardhet under syv og fuktighet under seks prosent, med ferdige produkter som kan justeres mellom omtrent 60 og 600 mesh. Hvis du vil ha en ny mening om klassifiseringsstadiet, er ingeniørene våre alltid glade for å snakke gjennom tallene med deg.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065